
 Tiếng Anh
Điều gì tạo nên tính quyết định của microvias Laser chính xác đối với hiệu suất của lưới Piezo Atomizer?
Nơi độ chính xác của lỗ siêu nhỏ quyết định chất lượng sương mù
Máy nguyên tử áp điện biến năng lượng điện thành tia phun mịn bằng cách làm rung lưới kim loại mỏng ở tần số cao. Đặc tính của sương mù hầu như phụ thuộc hoàn toàn vào hình dạng của các lỗ mà chất lỏng đi qua. Khi các kỹ sư xem xét một thiết kế lưới mới, họ thực sự đang hỏi mỗi lỗ siêu nhỏ có thể được hình thành chính xác đến mức nào, nó có thể được lặp lại một cách nhất quán như thế nào và liệu nó có giữ được giới hạn của nó đối với hàng nghìn mảnh hay không. Đây là lý do tại sao microvias laser chính xác đã trở thành con đường chung của các nhà sản xuất máy phun sương y tế, dụng cụ làm đẹp, máy tạo độ ẩm và máy khuếch tán hương thơm.
Hai tấm lưới có thể trông giống hệt nhau dưới đèn bàn nhưng vẫn cho kết quả rất khác nhau. Một loại có thể tạo ra một đám mây dày đặc gồm những giọt nhỏ, trong khi loại kia tạo ra những giọt lớn hơn bám vào bề mặt và làm giảm sản lượng. Đường kính lỗ, độ sâu lỗ, độ côn và khoảng cách đều ảnh hưởng đến cách chất lỏng được đẩy qua tấm và cách từng giọt tách ra. Những sai lệch nhỏ ở bất kỳ giá trị nào trong số này xuất hiện dưới dạng mật độ sương mù không đồng đều, hệ thống sưởi bên trong thiết bị không nhất quán và những phàn nàn của người dùng khi nhận thấy rằng tia phun thay đổi từ thiết bị này sang thiết bị khác.
Khoan cơ học truyền thống và khắc hóa học đều gặp khó khăn ở quy mô này. Mũi khoan bị mòn nhanh chóng khi đường kính giảm xuống dưới vài chục micromet và các gờ hình thành trong quá trình khoan có thể làm xáo trộn đường dẫn dòng chảy. Việc khắc có thể đồng đều trên một tấm, nhưng nó cung cấp khả năng kiểm soát hạn chế đối với mặt cắt của từng lỗ riêng lẻ. Quá trình xử lý bằng laser tránh được phần lớn khó khăn này vì năng lượng được cung cấp mà không cần tiếp xúc vật lý, do đó các lá mỏng không bị uốn cong dưới lực cắt và mỗi lỗ có thể được hình thành theo trình tự đã định sẵn.
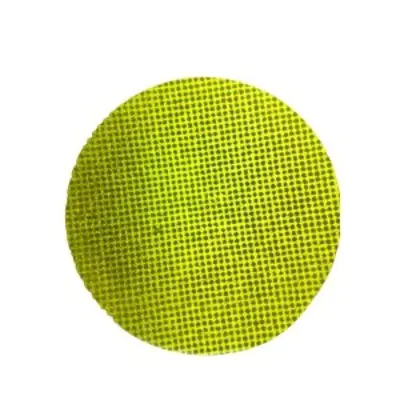
Điểm mấu chốt: chất lượng sương mù tuân theo hình dạng lỗ và hình học đó phải được kiểm soát ở cấp độ micromet thay vì mức milimet thông thường trong gia công thông thường.
Hình học lỗ định hình hành vi của giọt nước như thế nào
Lỗ thẳng so với lỗ thon
Hai loại biên dạng chiếm ưu thế trong thiết kế lưới phun. Các lỗ thẳng giữ đường kính không đổi từ phía chất lỏng đến phía phun. Chúng rất đơn giản để lập mô hình và kiểm tra, đồng thời khi đường kính được giữ chặt, chúng sẽ tạo ra kích thước giọt có thể dự đoán được. Các lỗ côn mở rộng về phía phía phun, tạo thành hình nón nông. Phần côn làm giảm lực cản khi chất lỏng đi vào và nó có thể giúp từng giọt thoát ra sạch sẽ từ đầu ra, điều mà nhiều nhà thiết kế ưa thích để phun sương mịn liên tục.
Bảng dưới đây tóm tắt những cân nhắc mà nhóm kỹ thuật thường cân nhắc khi lựa chọn giữa hai cấu hình.
| tính năng | Lỗ thẳng | Lỗ thon |
|---|---|---|
| sử dụng điển hình | Xịt thể tích cố định | Sương mịn liên tục |
| Kháng dòng chảy | Cao hơn ở đầu vào | Thấp hơn ở đầu vào |
| Kiểm tra | Kiểm tra đường kính dựa trên máy đo | Kiểm tra hồ sơ và góc |
| Rủi ro chính | Các vệt cạnh ảnh hưởng đến dòng chảy | Độ lệch góc côn |
Không có hồ sơ nào tốt hơn trên toàn cầu. Sự lựa chọn đúng đắn phụ thuộc vào độ nhớt của chất lỏng, phạm vi giọt mục tiêu và tần số truyền động của đầu dò. Đánh giá thiết kế nên nêu rõ ba đầu vào đó trước tiên, vì chúng xác định liệu vấn đề có thể được giải quyết chỉ bằng đường kính hay cần thông số kỹ thuật đầy đủ về mặt cắt với góc và dung sai.
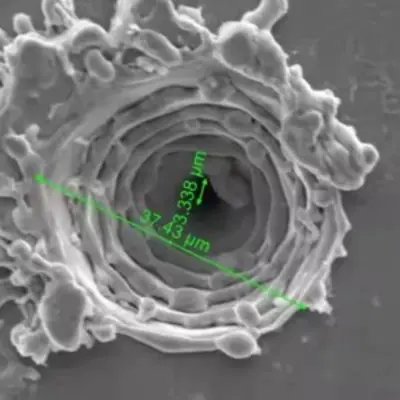
Lộ trình xử lý từ tấm kim loại đến lưới thành phẩm
Một lộ trình quy trình đáng tin cậy được xây dựng từ các bước mà mỗi bước sẽ bảo vệ bước tiếp theo. Việc bỏ qua một giai đoạn hoặc thay đổi trình tự có thể làm thay đổi cấu hình lỗ cuối cùng ngay cả khi các cài đặt laser trông chính xác trên giấy. Một lộ trình điển hình cho tấm lưới tạo hình bằng laser bao gồm các giai đoạn sau.
- Chuẩn bị giấy bạc: làm phẳng và làm sạch tấm kim loại, xác minh độ dày trong phạm vi đã thỏa thuận và đánh dấu các cạnh tham chiếu để căn chỉnh.
- Cố định: kẹp giấy bạc trên một mặt phẳng sao cho mẫu lỗ thẳng hàng với các đặc điểm lắp của bộ phận đã hoàn thiện.
- Sự hình thành lỗ laser: tạo thành từng lỗ với các xung ngắn theo thứ tự quét được kiểm soát, điều chỉnh kích thước điểm và năng lượng cho hình dạng mục tiêu.
- Làm sạch cạnh: loại bỏ vật liệu đúc lại và các gờ nhỏ bằng một bước không làm thay đổi đường kính lỗ.
- Kiểm tra lần cuối và đóng gói: đo các tấm lấy mẫu, ghi lại kết quả và bảo vệ lưới thành phẩm khỏi trầy xước và nhiễm bẩn.
Thứ tự quét đáng được quan tâm đặc biệt. Nếu tia laser di chuyển qua tấm theo một hướng mà không bị gián đoạn, nhiệt sẽ tích tụ ở một bên và các lỗ ở rìa xa có thể trôi ra khỏi mục tiêu. Hướng quét xen kẽ và chèn các khoảng thời gian làm mát ngắn sẽ trải đều tải nhiệt, giúp giữ cho đường kính trải rộng trên toàn bộ khu vực hoạt động.
Mục tiêu có thể đo lường được về lỗ, khoảng cách và độ phẳng
Thông số kỹ thuật phải được viết để nhà cung cấp có thể đo lường chúng trên sàn sản xuất. Các cụm từ như độ chính xác cao không có gì để nhóm mua hàng có thể so sánh được. Thông số kỹ thuật thực tế liệt kê từng đặc tính, phạm vi mục tiêu của nó và phương pháp được sử dụng để xác minh nó.
| đặc trưng | Mục tiêu điển hình | Phương pháp xác minh |
|---|---|---|
| Đường kính lỗ | 2 đến 30 micromet | Lấy mẫu máy đo quang học |
| Dung sai đường kính | Trong vòng 1 micromet ở vùng quan trọng | Đo kính hiển vi |
| Số lỗ trên mỗi mảnh | Hàng trăm đến vài nghìn, như đã vẽ | Phân tích hình ảnh |
| Độ đồng đều của cao độ | Nhất quán trên toàn bộ khu vực hoạt động | Đo tọa độ |
| Độ phẳng của tấm | Độ lệch giới hạn trên lưới | Kiểm tra hồ sơ bề mặt |
| Chiều cao gờ cạnh | Chỉ vài micromet | Kiểm tra mặt cắt ngang |
Lập kế hoạch đo lường cũng quan trọng như chính mục tiêu. Việc lấy mẫu phải bao phủ phần trung tâm và các cạnh của mỗi tấm vì nhiệt xử lý có thể tạo ra các độ dốc nhỏ trên bề mặt. Một kế hoạch chỉ kiểm tra một khu vực có thể phê duyệt các bộ phận không hoạt động sau này.
Trong một thí điểm ẩn danh, các lỗ được đo ở tâm tấm vẫn nằm trong phạm vi dung sai cho phép, trong khi các lỗ gần mép ngoài bị lệch khoảng 2 micromet. Việc thay đổi thứ tự quét và thêm khoảng thời gian làm mát sẽ thu hẹp khoảng cách trong lô tiếp theo và các phép đo cạnh khớp với tâm trong giới hạn đã thỏa thuận.
Các thông số laser kiểm soát chất lượng cạnh
Độ rộng xung và kiểm soát năng lượng
Các xung ngắn hạn chế sự lan truyền nhiệt vào kim loại xung quanh, làm giảm lớp đúc lại hình thành xung quanh mỗi lỗ. Các xung dài hơn loại bỏ vật liệu nhanh hơn nhưng chúng có thể để lại các cạnh dày hơn làm thu hẹp đường dẫn dòng chảy và thay đổi hành vi của giọt nước. Năng lượng trên mỗi xung sẽ loại bỏ vật liệu một cách sạch sẽ mà không tạo ra dải ảnh hưởng nhiệt rộng hơn mức thiết kế cho phép.
Chiến lược quét và chồng chéo tại chỗ
Sự chồng chéo giữa các xung liên tiếp xác định mức độ hình thành thành của mỗi lỗ. Sự chồng chéo quá ít sẽ tạo ra một mặt cắt có gờ, trong khi sự chồng chéo quá mức sẽ lãng phí thời gian và tăng thêm nhiệt. Nhiều đội sử dụng chiến lược chuyền nhiều đường ngắn: một đường chuyền thô tạo thành lỗ và một đường chuyền hoàn thiện ở mức năng lượng thấp hơn sẽ tinh chỉnh bức tường và loại bỏ vật liệu còn sót lại ở rìa.
Hỗ trợ loại bỏ khí và mảnh vụn
Khí hỗ trợ làm sạch các mảnh vụn nóng chảy khỏi lỗ trong quá trình hình thành. Hướng, áp suất và độ sạch của nó đều ảnh hưởng đến kết quả.
- Dòng khí sẽ đẩy các mảnh vụn ra khỏi phía thoát ra để các hạt không tái lắng đọng bên trong lỗ.
- Áp suất phải được cân bằng, vì lực quá mạnh có thể làm rung một lá mỏng và làm thay đổi hình dạng.
- Quá trình lọc giữ các hạt tái lắng đọng cách xa khu vực mục tiêu tiếp theo trong quá trình sản xuất dài.
Chất lượng cạnh hiếm khi được cố định bởi một tham số. Nó là kết quả tổng hợp của năng lượng xung, sự chồng chéo, thứ tự quét và dòng khí.
Những khiếm khuyết thường gặp và cách phát hiện sớm
Hầu hết các khiếm khuyết trong lưới tạo hình bằng laser đều bắt nguồn từ một số ít nguyên nhân. Việc nhận biết sớm triệu chứng giúp điều chỉnh quy trình dễ dàng hơn nhiều trước khi toàn bộ lô bị ảnh hưởng.
- Lỗ bị tắc một phần: thường do các mảnh vụn tái lắng đọng gây ra. Lấy mẫu ánh sáng truyền qua cho thấy vấn đề một cách nhanh chóng.
- Độ lệch côn: thường gây ra bởi sự thay đổi tiêu điểm sau thời gian dài. Kiểm tra tiêu điểm theo các khoảng thời gian cố định giúp giữ cho cấu hình ổn định.
- Các gờ ở phía lối ra: thường liên quan đến lưu lượng khí thấp hoặc đồ đạc bị mòn. Kiểm tra mặt cắt xác nhận nguyên nhân.
- Đường kính trải đều trên tấm: thường gây ra bởi sự trôi dạt nhiệt. Lấy mẫu ở trung tâm và các cạnh xác định xu hướng.
Một ví dụ thực tế cho thấy những tấm séc này được đền đáp như thế nào. Một người mua từng báo cáo rằng cứ 1.000 tấm thì có khoảng 18 tấm không đạt yêu cầu trong bài kiểm tra dòng chảy. Phân tích nguyên nhân gốc rễ đã chỉ ra rằng vòi phun khí đã hơi dịch chuyển trong quá trình thay đổi thiết bị cố định. Nhà cung cấp đã thêm tính năng kiểm tra căn chỉnh vào đầu mỗi ca và trong vòng hai tuần, tỷ lệ thất bại đã giảm xuống dưới 2 tấm trên mỗi 1.000 tấm.
Phương pháp xác minh tạo dựng niềm tin của người mua
Kính hiển vi quang học và điện tử
Kính hiển vi quang học đủ nhanh để lấy mẫu thường xuyên và hoạt động tốt để kiểm tra đường kính và bước. Kính hiển vi điện tử cung cấp độ phóng đại cao hơn nhiều và tiết lộ cấu trúc thành, các lớp đúc lại và các vết nứt vi mô mà các phương pháp quang học có thể bỏ qua. Một kế hoạch cân bằng sử dụng các biện pháp kiểm tra quang học để sản xuất hàng ngày và chụp ảnh điện tử để phân tích chất lượng và lỗi.
Kiểm tra dòng chảy và phun chức năng
Dữ liệu thứ nguyên chứng minh rằng các lỗ có kích thước phù hợp, nhưng nó không chứng minh được lưới sẽ hoạt động tốt. Kiểm tra chức năng đo tốc độ dòng chảy, kiểu phun và sự phân bố giọt nước trong thiết bị cố định mô phỏng thiết bị cuối cùng. So sánh các kết quả này với báo cáo thứ nguyên cho biết liệu thông số kỹ thuật có nắm bắt được các thuộc tính quan trọng khi sử dụng hay không.
Báo cáo kích thước chứng minh các lỗ có kích thước phù hợp, trong khi thử nghiệm phun chứng minh lưới hoạt động.
Chọn vật liệu lưới để nguyên tử hóa đáng tin cậy
Lựa chọn vật liệu định hình cả hoạt động của tia laser và hiệu suất lưới lâu dài. Mỗi họ kim loại phản ứng khác nhau với nhiệt và có đặc điểm ăn mòn riêng.
Thép không gỉ Austenit có khả năng chống ăn mòn tốt và hoạt động cơ học ổn định, khiến nó trở thành lựa chọn phổ biến cho các thiết bị tiếp xúc với dung dịch gốc nước. Nó tạo thành các bức tường lỗ sạch nhưng yêu cầu kiểm soát nhiệt cẩn thận để hạn chế các lớp đúc lại.
Hợp kim gốc niken cung cấp khả năng chống mỏi mạnh dưới sự rung động liên tục. Chúng phù hợp với các ứng dụng đòi hỏi khắt khe trong đó tấm phải giữ được hình dạng trong thời gian sử dụng lâu dài, mặc dù chi phí cao hơn và cửa sổ xử lý hẹp hơn.
Lá tráng thêm một lớp bề mặt để tương thích hóa học hoặc kiểm soát độ ẩm. Lớp phủ phải tồn tại trong quá trình xử lý bằng laser mà không bị nứt, vì vậy loại lớp phủ và các thông số laser phải được xác định chất lượng cùng nhau.
Độ dày lá là một quyết định quan trọng khác. Các lá mỏng hơn đâm xuyên sạch hơn nhưng dễ biến dạng hơn trong quá trình xử lý và cố định. Lá dày hơn giữ được hình dạng nhưng yêu cầu thời gian chu kỳ dài hơn và kiểm soát độ côn chặt chẽ hơn. Độ dày phù hợp với hình dạng lỗ mục tiêu thường là cách hiệu quả nhất để cân bằng năng suất theo thời gian chu kỳ.
Danh sách kiểm tra tìm nguồn cung ứng cho người mua
Khả năng kỹ thuật sẽ dễ dàng được đánh giá hơn khi người mua biết nên đặt câu hỏi nào. Danh sách kiểm tra dưới đây giúp nhóm mua hàng và kỹ thuật so sánh các nhà cung cấp dựa trên bằng chứng thay vì các tuyên bố trên tài liệu quảng cáo.
- Xác nhận kích thước lỗ tối thiểu có thể đạt được bằng cách sử dụng các mẫu mẫu, không chỉ các số liệu được công bố.
- Yêu cầu báo cáo đo lường cho thấy sự phân bổ đường kính thực tế trên tấm.
- Hỏi cách giám sát tiêu điểm, lưu lượng khí và căn chỉnh thiết bị cố định trong quá trình sản xuất.
- Xem lại lộ trình của quy trình, đặc biệt là làm sạch cạnh và kiểm tra lần cuối.
- Thống nhất kế hoạch lấy mẫu và tiêu chí chấp nhận bằng văn bản trước khi đặt hàng lần đầu.
- Bắt đầu với lô thí điểm trước khi chuyển sang sản xuất số lượng lớn.
Những nhà cung cấp giải thích từng điểm này một cách rõ ràng thường thực hiện một quy trình kỷ luật hơn. Để có cái nhìn tổng quan về mặt kỹ thuật của cùng một quy trình, hãy xem lại các tài liệu liên quan microvias laser cho lưới phun trang mô tả phạm vi làm việc và cách đo nó.
Câu hỏi thường gặp
Câu hỏi 1: Kích thước lỗ nào phù hợp cho lưới phun?
Nhiều thiết kế đầu phun sử dụng các lỗ có đường kính từ 2 đến 30 micromet. Sự lựa chọn tốt nhất phụ thuộc vào chất lỏng, phạm vi giọt mong muốn và tần số đầu dò, do đó, mục tiêu phải được xác nhận bằng mẫu trước khi thiết kế được đông lạnh.
Câu hỏi 2: So sánh quy trình xử lý bằng laser với khắc hóa học đối với lá mỏng?
Khắc mang lại tính đồng nhất tốt trên một tấm nhưng khả năng kiểm soát hạn chế đối với các biên dạng lỗ riêng lẻ. Quá trình xử lý bằng laser tạo thành từng lỗ theo trình tự đã định sẵn với chất lượng cạnh và độ côn xác định, điều này quan trọng khi bản thân biên dạng là một phần của thông số kỹ thuật.
Câu hỏi 3: Làm thế nào có thể xác minh hình dạng lỗ mà không làm hỏng mẫu?
Kính hiển vi quang học và lấy mẫu ánh sáng truyền qua để kiểm tra đường kính, bước và độ tắc nghẽn mà không cần cắt chi tiết. Đối với kết cấu côn và tường, một mảnh chứng được xử lý với cùng thông số có thể được cắt trong khi các bộ phận sản xuất vẫn còn nguyên vẹn.
Q4: Yêu cầu báo giá nên bao gồm những thông tin gì?
Bao gồm vật liệu và độ dày của giấy bạc, bản vẽ bố trí lỗ, phạm vi đường kính mục tiêu, loại hồ sơ, kích thước khu vực hoạt động, kỳ vọng lấy mẫu và số lượng dự kiến cho các đơn đặt hàng thí điểm và số lượng lớn. Đầu vào rõ ràng giúp giảm chu kỳ sửa đổi và làm cho báo giá chính xác hơn.
Q5: Tại sao đợt đầu tiên đôi khi mất nhiều thời gian hơn?
Lô đầu tiên thường bao gồm điều chỉnh tham số, xác minh thiết bị cố định và hiệu chuẩn kiểm tra. Khi quy trình đã ổn định, các lô sau sẽ được chuyển đi nhanh hơn, đó là lý do tại sao nhiều người mua coi việc chạy thử nghiệm là một bước đánh giá chất lượng.
Biến thông số kỹ thuật thành đầu ra sương mù ổn định
Đầu ra sương mù ổn định bắt đầu từ rất lâu trước khi thiết bị được lắp ráp. Nó bắt đầu với hình dạng lỗ được xác định rõ ràng, lộ trình xử lý bảo vệ từng giai đoạn và các phương pháp đo lường phản ánh cách sử dụng lưới thực sự. Khi các phần tử này xếp hàng, tấm sẽ cung cấp cùng một lượng phun từ thiết bị đầu tiên đến thiết bị cuối cùng.
Đối với các nhóm lập kế hoạch thiết kế bộ phun mới, bước tiếp theo hữu ích nhất là viết thông số kỹ thuật và chạy mẫu. Cùng nhau làm việc thông qua biên dạng lỗ, vật liệu và kế hoạch xác minh và sử dụng xử lý vi lỗ tham chiếu để so sánh các giới hạn quy trình trước khi đặt mục tiêu cuối cùng.
Sản phẩm liên quan
-

Máy Tạo Độ Ẩm Xông Phòng Máy Tạo Độ Ẩm Phun Sương Khay PCB Board USB6V12V24V 5 Đầu PCB Lái Xe Ban 10 Đầu Lái Xe Ban
-

Máy xông khí dung y tế Máy hô hấp Máy phun sương gắn trên trình điều khiển PCB B
-

Khay phun lưới y tế PCB Bộ phun cai thuốc lá điện tử Bảng điều khiển PCB
-

Bảng Điều Khiển Cho Máy Tạo Độ Ẩm Bảng PCB Lưỡi Liềm Thời Gian Chức Năng 2/4h 1.5W
-

M16-108KHZ Mằng Polyimide PI Máy phun sương dạng nhóm siêu nhỏ Máy phun sương y tếMáy phun sương siêu âm Máy phun sương dạng chuỗi siêu âm3μm Máy phun sương hít vi mô có đĩa phun sươngTiêu thụ điện1~1,5W
-
M16-108KHZ Polyimide PI MembraneMesh Micro Mesh NebulizerMáy phun sương y tếMáy phun sương siêu âmĐĩa phun sương vi mô 3μm cho máy phun sương dạng hít
-

M16-110KHZ Mồng Polyimide PI Máy phun sương dạng nhóm siêu nhỏ Máy phun sương y tếMáy phun sương siêu âmĐĩa phun sương vi mô 3μm cho máy phun sương dạng hít
-

M16-108KHZ Mồng Polyimide PI Máy phun sương dạng nhóm siêu nhỏ Máy phun sương y tế Máy phun sương dạng mạng siêu âm Máy tính bảng Máy phun sương dạng chuỗi siêu âm3μmKhay máy phun sương Budesonide hít vi mô
- Liên kết sản phẩm
- Máy phun Piezo lưới y tế
- Bộ phun Piezo màng polymer PI
- Bộ phun Piezo dạng lưới không chì KNN
- Chip Zeroing lưới không chì PI
- Bộ tạo nguyên tử Piezo dạng lưới siêu nhỏ cho lò sưởi
- Piezo Atomizer Cho Quạt/Tạo Ẩm/Làm Đẹp
- Đầu dò phun siêu âm
- Máy phun Piezo tần số cao siêu âm
- Cảm biến phát điện/sưởi ấm Piezo Atomizer
- Thiết kế PCB Piezo Atomizer y tế
- Công nghệ xử lý vi lỗ Laser chính xác
- Liên hệ
-
Tòa nhà 1, Fortune Star 2, số 311 đường Huanzhen North, thị trấn Trường An, thành phố Haining, tỉnh Chiết Giang, Trung Quốc.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Di động